Cómo resolver la variación de resistencia superficial del PP antiestático en inyección multicavidad: DGK-PP KJD789R-A1
En la inyección multicavidad de PP antiestático, una sola inyección puede producir piezas con resistencias distintas porque cada cavidad recibe una combinación propia de recorrido, cizalla y enfriamiento. Esta guía explica cómo DGK-PP KJD789R-A1 une un material tolerante al proceso con el control individual de cada cavidad.
FAQ para compradores e ingenieros
Preguntas frecuentes de ingeniería sobre esta ruta de material
¿Por qué cuatro cavidades de una misma inyección dan resistencias distintas?
Cada cavidad tiene diferente recorrido, giros, presión, historial de cizalla y enfriamiento. Estas diferencias cambian la orientación y conectividad de la fase antiestática, por lo que se debe medir cada cavidad y cada posición.
¿Qué intervalo de resistencia debe aceptarse para DGK-PP KJD789R-A1?
El caso de bandeja SMT moldeada de este artículo se validó en la zona de 10⁹–10¹⁰ Ω. Antes de aprobar, comprador y DEYU deben fijar probeta, acondicionamiento, electrodo y ventana de aceptación en una especificación.
¿Qué controles de moldeo se revisan primero?
Comience con secado a 85°C durante 4–5 h, cilindro a 195–210°C, molde a 70–80°C, velocidad media-baja y llenado equilibrado. No use desmoldeante: su película aislante puede elevar y dispersar falsamente la lectura.
¿Cómo se controla la resistencia por cavidad en producción?
Durante la prueba, mida los mismos puntos de cada cavidad para crear una línea base. En producción, siga por separado la media, el rango y el CV de cada cavidad y detecte a tiempo deriva de canal, venteo o temperatura.
1. Causas de la falta de uniformidad en PP antiestático multicavidad
La falta de uniformidad de resistencia superficial nace de la pérdida de control de la fase funcional antiestática durante el llenado. El PP no aporta por sí mismo la función: los componentes dispersos en la matriz forman vías de disipación. El PP ordinario puede superar 10¹⁶ Ω, por lo que se modifica para llevar la pieza a una ventana disipativa acordada, normalmente dentro del intervalo amplio de 10⁶–10¹¹ Ω.
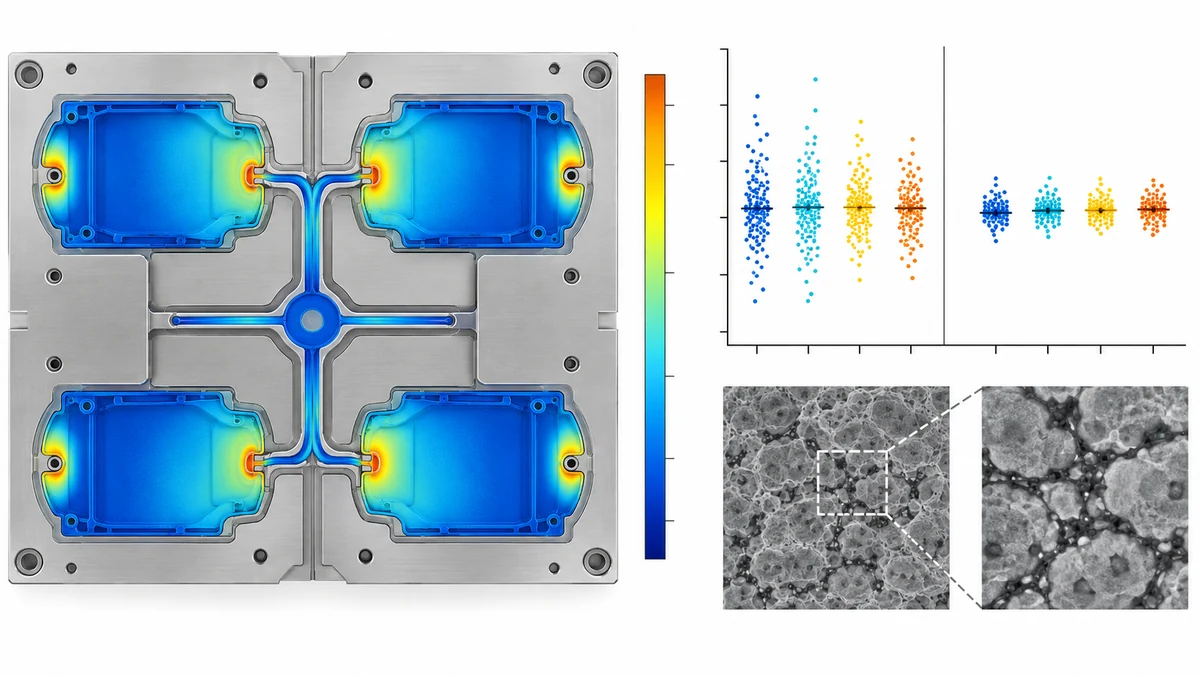
En un molde multicavidad, el fundido recorre bebedero y canales sucesivos hasta cavidades con distintas longitudes, giros y secciones. Cada cavidad tiene un historial térmico y de cizalla propio. Cambian la densidad y morfología de la fase antiestática y aparece una dispersión marcada entre cavidades.
El mecanismo es más concreto que una variación de lote. Zonas de una misma pieza pueden diferir uno o dos órdenes y una línea de soldadura puede interrumpir la red y crear alta resistencia local. La dirección entre compuerta y extremo depende del proceso: una concentración de fase puede bajar la resistencia junto a la compuerta, mientras una fuerte cizalla y orientación congelada puede elevarla. Decide el mapa real, no una regla universal.
El PP antiestático es un compuesto multifásico. Matriz y fase funcional difieren en estabilidad térmica, flujo y dispersión. Bajo cizalla, la fase se orienta, migra o deforma. Un molde frío congela pronto la piel, reduce conectividad y eleva resistencia y anisotropía. Las diferencias térmicas entre cavidades amplifican el efecto.
2. Ruta del material: lógica de formulación de KJD789R-A1
DGK-PP KJD789R-A1 mantiene la procesabilidad del PP y construye una red antiestática con mayor tolerancia a las fluctuaciones de cizalla y temperatura propias de un molde multicavidad.
Su MFR es 7 g/10 min a 230°C/2,16 kg, un PP de flujo medio que equilibra llenado y resistencia del fundido. Con cilindro a 195–210°C y molde alrededor de 70°C, conserva un flujo estable. Así evita migración excesiva de la fase cuando la viscosidad es baja y falta de llenado remoto cuando es alta.
El módulo de flexión de 1790 MPa aporta rigidez a bandejas y cajas. La resistencia Charpy sin entalla de 40 kJ/m² y la Izod con entalla de 7,2 kJ/m² proporcionan resistencia de desmoldeo en paredes finas. La HDT de 93°C a 0,45 MPa cubre condiciones habituales de fabricación electrónica y almacenamiento.
La formulación sola no bloquea la resistencia. El TDS se mide en probetas estándar; la distribución real depende de la sensibilidad del compuesto al proceso. KJD789R-A1 busca mantener esa sensibilidad dentro de la ventana aceptada por el proyecto.
3. Ruta de proceso: control desde secado hasta desmoldeo
La uniformidad multicavidad exige tanto control de proceso como diseño de material.
Secado
KJD789R-A1 se recomienda a 85°C durante 4–5 horas. El PP absorbe poca agua, pero componentes funcionales pueden ser sensibles. La humedad traza se vaporiza y genera microvacíos en la interfaz, interrumpe las vías de carga y eleva resistencia local. El secado estricto es el primer punto de control de cavidades y lotes.
Ventana de temperatura
El cilindro a 195–210°C es convencional para PP. Temperatura excesiva degrada cadenas, baja viscosidad y debilita la dispersión por cizalla; temperatura insuficiente dificulta cavidades remotas. Un molde a 70°C es relativamente caliente y deja tiempo para reconstruir vías conectadas. En el caso se optimizó entre 70 y 80°C.
Equilibrio del llenado multicavidad
Es la variable principal. Un sistema desequilibrado deja cavidades incompletas y otras sobrecompactadas, cambiando la fase antiestática. En la primera prueba mida posiciones definidas de cada cavidad y confirme el mismo orden de magnitud acordado. Si una cavidad es alta, revise llenado, restricción del canal, venteo y temperatura local.
Desmoldeo y posproceso
No use desmoldeante. La película aislante puede ocultar la respuesta antiestática, elevar falsamente la medición y aumentar la diferencia cuando se distribuye de forma irregular.
4. Validación comercial: bandejas SMT antiestáticas multicavidad
Un fabricante SMT del este de China utilizó DGK-PP KJD789R-A1 en bandejas de pared de 1,8 mm moldeadas en cuatro cavidades. Circulan por una línea automatizada y rozan pinzas y transportadores; en época seca una carga no controlada puede alcanzar miles de voltios.
Se midieron cinco puntos en bandejas de cada cavidad. Junto a la compuerta se obtuvieron 1,5 × 10¹⁰ Ω y en las cuatro esquinas remotas un promedio de 4,2 × 10⁹ Ω. La zona de compuerta fue aproximadamente medio orden superior y el CV global fue cercano al 28%.
La dirección concuerda con esta configuración: la cizalla mayor junto a la compuerta orienta más la fase y reduce la conectividad tras enfriar. El cliente aceptó un CV global inferior al 30% para este programa concreto; no es un límite universal.
Tras 48 h a 12% RH, la resistencia subió de 3,8 × 10⁹ a 8,5 × 10⁹ Ω sin cambiar de orden. Tras 50 limpiezas con alcohol, pasó de 4,1 × 10⁹ a 5,6 × 10⁹ Ω, unos 0,15 órdenes. Esto muestra sensibilidad limitada en esas condiciones, no independencia absoluta de cualquier ambiente.
En tres lotes consecutivos se tomaron cinco piezas por lote. Los promedios fueron 3,5 × 10⁹, 4,2 × 10⁹ y 3,8 × 10⁹ Ω; los CV internos, 18%, 22% y 20%. Los lotes permanecieron en el mismo orden y cumplieron el requisito del proyecto.
Se fijó cilindro a 195–210°C, molde a 70–80°C y velocidad media-baja. Se amplió la sección de compuerta para reducir la cizalla y se verificó el equilibrio de cada cavidad para evitar que una falta de llenado provocara resistencia anormal.
5. Lógica central de la ruta técnica
La ruta de DEYU se resume en reducir sensibilidad desde el material y controlar variables desde el proceso.
El objetivo no es la menor resistencia en un punto, sino una red que tolere variaciones razonables. El MFR de 7 g/10 min y el módulo de 1790 MPa equilibran llenado, estabilidad y rigidez. El proceso no debe copiar parámetros a ciegas, sino controlar secado, temperatura, equilibrio y desmoldeo para conservar la red.
En cada programa, mida cada cavidad por separado y establezca su línea base durante la prueba. En serie, muestree periódicamente las mismas posiciones y busque deriva direccional. Así se detecta antes un desequilibrio y la aprobación queda vinculada al molde, acondicionamiento y método reales.