Comment corriger la dispersion de résistance superficielle du PP antistatique en injection multi-empreinte : DGK-PP KJD789R-A1
En injection multi-empreinte de PP antistatique, une même moulée peut produire des pièces de résistances différentes, car chaque empreinte subit son propre trajet, cisaillement et refroidissement. Ce guide montre comment DGK-PP KJD789R-A1 associe une matière tolérante au procédé à un contrôle empreinte par empreinte.
FAQ acheteurs et ingénieurs
Questions fréquentes des ingénieurs sur cette route matière
Pourquoi quatre empreintes d'une même moulée donnent-elles des résistances différentes ?
Chaque empreinte a un trajet, des changements de direction, une pression, un historique de cisaillement et un refroidissement différents. Ils modifient l'orientation et la connectivité de la phase antistatique ; chaque empreinte et chaque position doivent donc être mesurées.
Quelle plage de résistance accepter pour DGK-PP KJD789R-A1 ?
Le cas du plateau SMT moulé présenté ici a été validé dans la zone 10⁹–10¹⁰ Ω. Avant validation, l'acheteur et DEYU doivent fixer éprouvette, conditionnement, électrode et fenêtre d'acceptation dans une spécification unique.
Quels réglages contrôler en premier ?
Commencer par 85°C pendant 4–5 h, un fourreau à 195–210°C, un moule à 70–80°C, une vitesse moyenne à faible et un remplissage équilibré. Ne pas utiliser d'agent de démoulage : son film isolant peut fausser la mesure vers le haut et accroître la dispersion.
Comment suivre la résistance par empreinte en production ?
À l'essai, mesurer les mêmes points de chaque empreinte pour créer une référence. En série, suivre séparément moyenne, étendue et CV par empreinte afin de détecter une dérive de canal, d'évent ou de température.
1. Origine de la non-uniformité en injection multi-empreinte du PP antistatique
La non-uniformité de résistance vient d'une perte de maîtrise de la phase fonctionnelle pendant le remplissage. Le PP n'est pas antistatique par lui-même : les composants dispersés dans la matrice créent les voies d'évacuation des charges. Un PP ordinaire peut dépasser 10¹⁶ Ω ; la modification amène donc la pièce dans une fenêtre dissipative convenue, généralement comprise dans l'intervalle large 10⁶–10¹¹ Ω.
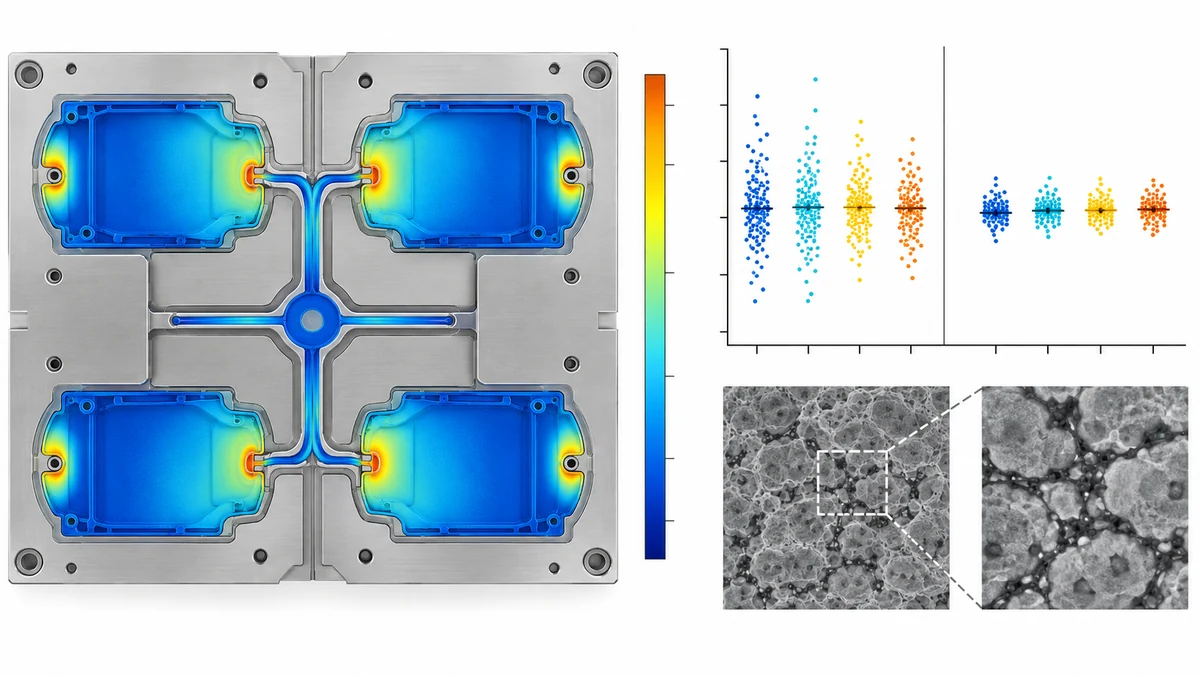
Dans un moule multi-empreinte, le polymère passe de la carotte aux canaux successifs puis dans des empreintes aux longueurs, virages et sections différents. Chaque empreinte reçoit un historique thermique et de cisaillement propre. La densité et la morphologie de la phase antistatique varient et créent une dispersion entre empreintes.
Le mécanisme dépasse une simple variation de lot. Des zones d'une même pièce peuvent différer d'un ou deux ordres, et une ligne de soudure peut interrompre le réseau et former une zone très résistive. Le sens de l'écart entrée-fin d'écoulement dépend du procédé : la concentration de phase peut abaisser la résistance près du seuil, tandis qu'un fort cisaillement et une orientation figée peuvent l'augmenter. La carte réelle prime sur toute règle générale.
Le PP antistatique est multiphasé. Matrice et phase fonctionnelle diffèrent par leur stabilité thermique, leur écoulement et leur réponse à la dispersion. Sous cisaillement, la phase s'oriente, migre ou se déforme. Un moule trop froid fige rapidement la peau, réduit la connectivité, augmente résistance et anisotropie. Les écarts de température entre empreintes amplifient le phénomène.
2. Voie matière : logique de formulation de KJD789R-A1
DGK-PP KJD789R-A1 conserve l'aptitude à la transformation du PP tout en construisant un réseau antistatique plus tolérant aux fluctuations de cisaillement et de température d'un moule multi-empreinte.
Son MFR est de 7 g/10 min à 230°C/2,16 kg : un PP d'injection à fluidité moyenne qui équilibre remplissage et tenue du fondu. Avec un fourreau à 195–210°C et un moule voisin de 70°C, l'écoulement reste stable. Cela limite la migration excessive quand la viscosité est trop faible et le sous-remplissage des empreintes éloignées quand elle est trop forte.
Le module en flexion de 1790 MPa apporte la rigidité des plateaux et bacs. La résilience Charpy sans entaille de 40 kJ/m² et Izod entaillée de 7,2 kJ/m² fournit la tenue au démoulage des parois minces. La HDT de 93°C sous 0,45 MPa couvre les conditions usuelles de fabrication électronique et de stockage.
La formulation seule ne verrouille pas la résistance. Les valeurs TDS sont mesurées sur éprouvettes standard ; la distribution réelle dépend de la sensibilité du compound au procédé. KJD789R-A1 vise à maintenir cette sensibilité dans la fenêtre acceptée par le projet.
3. Voie procédé : maîtrise du séchage au démoulage
L'uniformité multi-empreinte demande autant de maîtrise du procédé que de la matière.
Séchage
KJD789R-A1 est recommandé à 85°C pendant 4–5 heures. Le PP absorbe peu d'eau, mais certains composants fonctionnels peuvent être sensibles. L'humidité résiduelle se vaporise, crée des microvides à l'interface, coupe les voies de charge et augmente localement la résistance. Le séchage strict est le premier contrôle de cohérence des empreintes et des lots.
Fenêtre de température
Un fourreau à 195–210°C est classique pour le PP. Une température excessive dégrade les chaînes, réduit la viscosité et affaiblit la dispersion par cisaillement ; une température insuffisante gêne les empreintes éloignées. Un moule à 70°C est relativement chaud et laisse au réseau le temps de se reconnecter. Le cas présenté a été optimisé entre 70 et 80°C.
Équilibrage du remplissage
C'est la variable essentielle. Un système déséquilibré laisse certaines empreintes incomplètes et en surcompacte d'autres, ce qui modifie la phase antistatique. Au premier essai, mesurer des positions définies dans chaque empreinte et confirmer le même ordre de grandeur convenu. Si une empreinte est trop élevée, vérifier remplissage, restriction du canal, évent et température locale.
Démoulage et post-traitement
Ne pas utiliser d'agent de démoulage. Son film isolant peut masquer la réponse antistatique, surévaluer la résistance et accroître les différences s'il est réparti irrégulièrement.
4. Validation industrielle : plateaux SMT antistatiques multi-empreintes
Un sous-traitant SMT de l'est de la Chine a utilisé DGK-PP KJD789R-A1 pour des plateaux de 1,8 mm moulés en quatre empreintes. Ils circulent sur une ligne automatisée et frottent pinces et convoyeurs ; en saison sèche, une charge non maîtrisée peut atteindre plusieurs milliers de volts.
Cinq points ont été mesurés sur les plateaux de chaque empreinte. Près du seuil, la résistance était de 1,5 × 10¹⁰ Ω ; la moyenne des quatre coins éloignés était de 4,2 × 10⁹ Ω. La zone du seuil était environ un demi-ordre plus haute et le CV global proche de 28%.
Ce sens correspond à cette configuration : le cisaillement plus fort près du seuil oriente davantage la phase et réduit la connectivité après refroidissement. Le client a accepté un CV global inférieur à 30% pour ce programme précis ; ce n'est pas une limite universelle.
Après 48 h à 12% HR, la résistance est passée de 3,8 × 10⁹ à 8,5 × 10⁹ Ω sans changer d'ordre. Après 50 essuyages à l'alcool, elle est passée de 4,1 × 10⁹ à 5,6 × 10⁹ Ω, soit environ 0,15 ordre. Cela montre une sensibilité limitée dans ces conditions, et non une indépendance absolue à tout environnement.
Cinq pièces ont été prélevées dans chacun de trois lots. Les moyennes étaient 3,5 × 10⁹, 4,2 × 10⁹ et 3,8 × 10⁹ Ω ; les CV intralot 18%, 22% et 20%. Les lots sont restés dans le même ordre et ont satisfait le projet SMT.
Le procédé a été verrouillé à 195–210°C au fourreau, 70–80°C au moule et vitesse moyenne-faible. La section du seuil a été augmentée pour réduire le cisaillement et l'équilibre de chaque empreinte a été vérifié afin qu'un sous-remplissage ne crée pas une résistance anormale.
5. Logique centrale de la démarche
La démarche DEYU associe réduction de sensibilité côté matière et contrôle des variables côté procédé.
L'objectif matière n'est pas la résistance minimale en un point, mais un réseau tolérant aux variations raisonnables. Le MFR de 7 g/10 min et le module de 1790 MPa équilibrent remplissage, stabilité et rigidité. L'objectif procédé n'est pas de recopier aveuglément des réglages, mais de maîtriser séchage, température, équilibre et démoulage pour préserver le réseau.
Pour chaque programme, mesurer séparément chaque empreinte à l'essai et établir sa distribution de référence. En série, contrôler périodiquement les mêmes positions et rechercher une dérive directionnelle. Cette méthode révèle tôt un déséquilibre et lie l'approbation à la forme, au conditionnement et à la méthode réels.