Oberflächenwiderstand bei antistatischem PP im Mehrkavitäten-Spritzguss vereinheitlichen: DGK-PP KJD789R-A1
Beim Mehrkavitäten-Spritzguss von antistatischem PP können Teile aus demselben Schuss unterschiedliche Widerstände zeigen, weil jede Kavität eigene Fließwege, Scherung und Kühlung erfährt. Dieser Leitfaden zeigt, wie DGK-PP KJD789R-A1 prozesstolerantes Materialdesign mit kavitätenweiser Kontrolle verbindet.
FAQ für Einkauf und Technik
Häufige technische Fragen zu dieser Materialroute
Warum haben vier Kavitäten desselben Schusses unterschiedliche Widerstände?
Fließweg, Umlenkungen, Druck, Scher- und Kühlgeschichte unterscheiden sich. Dadurch ändern sich Orientierung und Vernetzung der antistatischen Phase; deshalb sind jede Kavität und jede Position zu messen.
Welcher Widerstandsbereich gilt für DGK-PP KJD789R-A1?
Der hier beschriebene SMT-Tray-Fall wurde im Bereich 10⁹–10¹⁰ Ω validiert. Vor Freigabe müssen Käufer und DEYU Prüfkörper, Konditionierung, Elektrode und Akzeptanzfenster in einer Spezifikation festlegen.
Welche Prozesswerte werden zuerst geprüft?
Mit 85°C für 4–5 h, 195–210°C Zylinder, 70–80°C Werkzeug, mittlerer bis niedriger Einspritzgeschwindigkeit und balancierter Füllung beginnen. Kein Trennmittel verwenden: Sein isolierender Film kann Messwerte falsch erhöhen und streuen.
Wie wird der Widerstand je Kavität in der Serie überwacht?
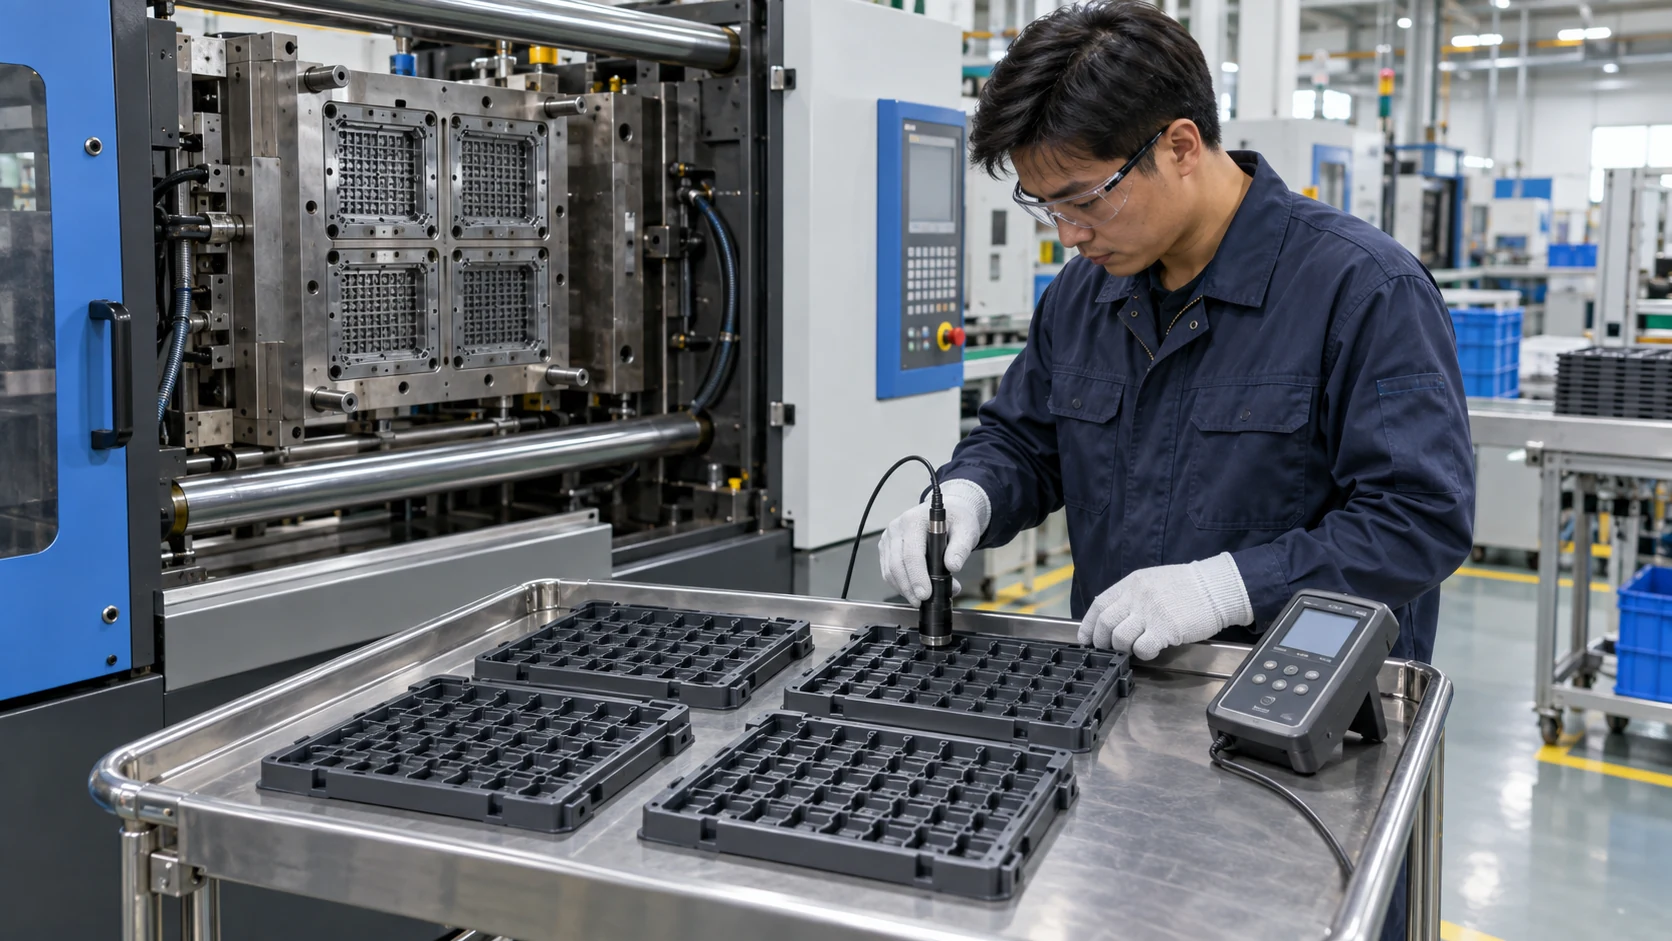
Bei der Bemusterung gleiche Punkte jeder Kavität messen und eine Basis erstellen. In der Serie Mittelwert, Spannweite und CV jeder Kavität getrennt verfolgen, um Drift von Kanal, Entlüftung oder Temperatur früh zu erkennen.
1. Ursachen ungleichmäßiger Widerstände bei antistatischem PP im Mehrkavitäten-Spritzguss
Ungleichmäßiger Oberflächenwiderstand entsteht durch Kontrollverlust über die funktionelle antistatische Phase beim Füllen. PP selbst ist nicht antistatisch; in der Matrix verteilte Komponenten bilden Ladungsableitpfade. Normales PP kann über 10¹⁶ Ω liegen. Die Modifizierung bringt das Formteil in ein vereinbartes dissipatives Fenster, meist innerhalb des breiten Bereichs 10⁶–10¹¹ Ω.
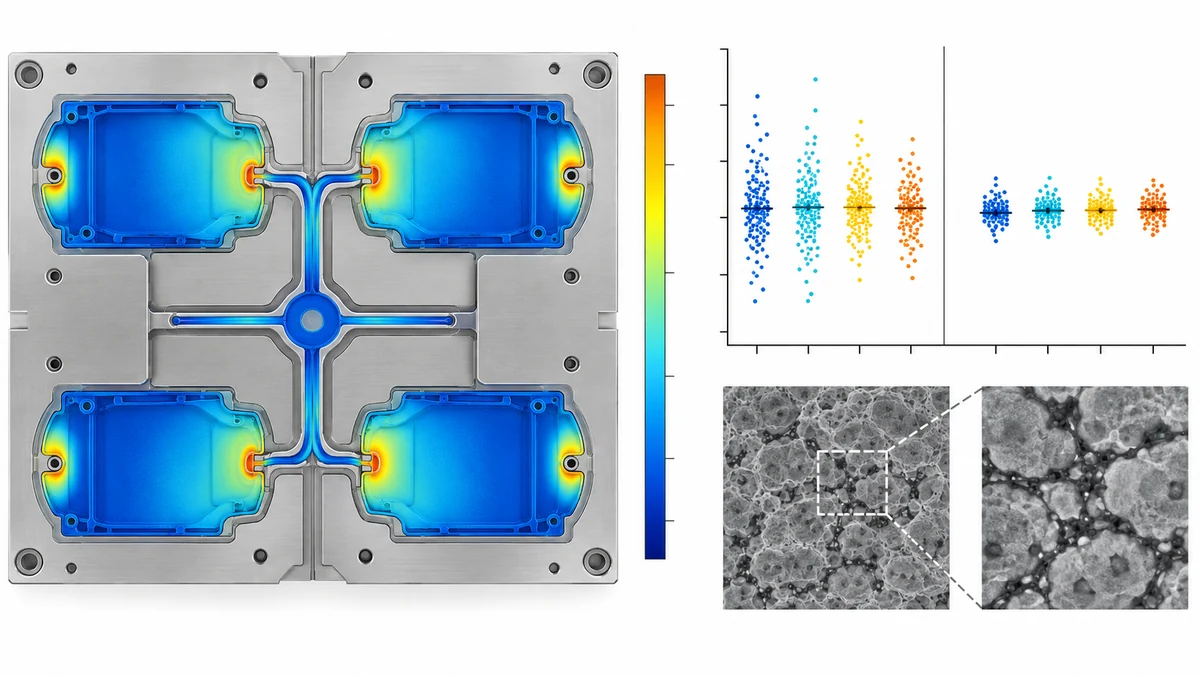
Im Mehrkavitätenwerkzeug fließt die Schmelze durch Anguss und Verteiler in Kavitäten mit unterschiedlichen Längen, Umlenkungen und Querschnitten. Jede Kavität erfährt eine eigene Scher- und Temperaturgeschichte. Dichte und Morphologie der antistatischen Phase ändern sich, sichtbar als Streuung zwischen Kavitäten.
Der Mechanismus ist konkreter als Chargenstreuung. Bereiche eines Teils können sich um ein bis zwei Größenordnungen unterscheiden; eine Bindenacht kann das Netzwerk unterbrechen und lokal hohen Widerstand erzeugen. Die Richtung vom Anschnitt zum Fließwegende ist prozessabhängig: Phasenkonzentration kann am Anschnitt senken, starke Scherung und eingefrorene Orientierung können erhöhen. Entscheidend ist die reale Widerstandskarte, nicht eine allgemeine Regel.
Antistatisches PP ist ein Mehrphasensystem. Matrix und Funktionsphase unterscheiden sich in Wärmebeständigkeit, Fließen und Dispergierverhalten. Unter Scherung orientiert, migriert oder verformt sich die Phase. Ein kaltes Werkzeug friert die Haut früh ein, reduziert Vernetzung und erhöht Widerstand sowie Anisotropie. Temperaturunterschiede zwischen Kavitäten verstärken dies.
2. Materialseitiger Weg: Formulierungslogik von KJD789R-A1
DGK-PP KJD789R-A1 bewahrt die Verarbeitbarkeit der PP-Matrix und bildet zugleich ein antistatisches Netzwerk mit höherer Toleranz gegenüber Scher- und Temperaturschwankungen im Mehrkavitätenwerkzeug.
Die MFR beträgt 7 g/10 min bei 230°C/2,16 kg. Dieses mittelfließende Spritzguss-PP balanciert Füllvermögen und Schmelzefestigkeit. Bei 195–210°C Zylinder und etwa 70°C Werkzeug bleibt das Fließen stabil. Das verhindert übermäßige Phasenmigration bei zu niedriger Viskosität und unvollständige entfernte Kavitäten bei zu hoher.
Ein Biegemodul von 1790 MPa liefert Steifigkeit für Trays und Umlaufbehälter. 40 kJ/m² Charpy ungekerbt und 7,2 kJ/m² Izod gekerbt geben dünnwandigen Teilen ausreichende Entformungsfestigkeit. Die HDT von 93°C bei 0,45 MPa deckt übliche Elektronikfertigungs- und Lagerbedingungen ab.
Die Formulierung allein fixiert den Widerstand nicht. TDS-Werte stammen von Standardprüfkörpern; die reale Verteilung hängt von der Prozessempfindlichkeit ab. KJD789R-A1 soll diese Empfindlichkeit im akzeptierten Projektfenster halten.
3. Prozessseitiger Weg: Kontrolle von Trocknung bis Entformung
Mehrkavitäten-Gleichmäßigkeit verlangt ebenso viel Prozesskontrolle wie Materialentwicklung.
Trocknung
Für KJD789R-A1 werden 85°C für 4–5 Stunden empfohlen. PP nimmt wenig Wasser auf, funktionelle Komponenten können jedoch empfindlich sein. Spurenfeuchte verdampft in der Schmelze, erzeugt Mikroporen an der Grenzfläche, unterbricht Ladungspfade und erhöht lokalen Widerstand. Konsequente Trocknung ist der erste Kontrollpunkt für Kavitäten- und Chargenkonstanz.
Temperaturfenster
195–210°C Zylinder sind für PP üblich. Zu hohe Temperatur baut Ketten ab, senkt Viskosität und schwächt Scherdispergierung; zu niedrige erschwert entfernte Kavitäten. 70°C Werkzeug ist relativ warm und gibt der orientierten Phase Zeit zur Wiedervernetzung. Im Fall wurde mit 70–80°C optimiert.
Mehrkavitäten-Füllbalance
Sie ist die wichtigste Variable. Unbalance lässt manche Kavitäten unvollständig und überpackt andere, wodurch sich die antistatische Phase ändert. Bei der ersten Bemusterung definierte Punkte jeder Kavität messen und denselben vereinbarten Größenbereich bestätigen. Bei auffällig hohem Wert zuerst Füllgrad, Kanalrestriktion, Entlüftung und lokale Werkzeugtemperatur prüfen.
Entformung und Nachbehandlung
Kein Trennmittel verwenden. Der isolierende Oberflächenfilm kann die antistatische Reaktion abschirmen, Messwerte falsch erhöhen und bei ungleichmäßiger Verteilung die Kavitätsunterschiede vergrößern.
4. Serienvalidierung: antistatische SMT-Trays aus vier Kavitäten
Ein SMT-Auftragsfertiger in Ostchina nutzte DGK-PP KJD789R-A1 für 1,8 mm dicke Trays aus einem Vierkavitätenwerkzeug. Sie laufen automatisiert und berühren Greifer und Förderer; in trockener Jahreszeit können unkontrollierte Ladungen mehrere tausend Volt erreichen.
An Trays jeder Kavität wurden fünf Punkte gemessen. Nahe dem Anschnitt lagen 1,5 × 10¹⁰ Ω, an den vier entfernten Ecken im Mittel 4,2 × 10⁹ Ω. Der Anschnitt lag etwa eine halbe Größenordnung höher, der Gesamt-CV bei ungefähr 28%.
Diese Richtung passt zu diesem Aufbau: stärkere Scherung am Anschnitt orientiert die Phase stärker und senkt nach dem Abkühlen die Vernetzung. Der Kunde akzeptierte unter 30% Gesamt-CV für genau dieses dünnwandige Programm; dies ist keine allgemeine Grenze.
Nach 48 h bei 12% rF stieg der Widerstand von 3,8 × 10⁹ auf 8,5 × 10⁹ Ω und blieb in derselben Größenordnung. Nach 50 Alkoholwischungen stieg er von 4,1 × 10⁹ auf 5,6 × 10⁹ Ω, etwa 0,15 Größenordnungen. Das zeigt begrenzte Empfindlichkeit unter diesen Bedingungen, nicht völlige Umweltunabhängigkeit.
Aus drei aufeinanderfolgenden Chargen wurden je fünf Teile entnommen. Die Mittelwerte waren 3,5 × 10⁹, 4,2 × 10⁹ und 3,8 × 10⁹ Ω; die CV innerhalb der Chargen 18%, 22% und 20%. Alle blieben in derselben Größenordnung und erfüllten das SMT-Projekt.
Festgelegt wurden 195–210°C Zylinder, 70–80°C Werkzeug und mittlere bis niedrige Einspritzgeschwindigkeit. Der Anschnitt wurde angemessen vergrößert, um Scherung zu senken, und jede Kavität auf Füllbalance geprüft, damit Unterfüllung keinen anormalen Widerstand erzeugt.
5. Kernlogik des technischen Wegs
Der DEYU-Ansatz verbindet geringere materialseitige Empfindlichkeit mit prozessseitiger Variablenkontrolle.
Materialziel ist nicht der niedrigste Einzelwert, sondern ein Netzwerk mit Toleranz gegenüber vertretbarer Scher- und Temperaturänderung. 7 g/10 min MFR und 1790 MPa Modul balancieren Füllung, Schmelzestabilität und Steifigkeit. Prozessziel ist nicht blindes Kopieren von Parametern, sondern kontrollierte Trocknung, Temperatur, Balance und Entformung zum Erhalt des Netzwerks.
Für jedes Mehrkavitätenprojekt jede Kavität bei der Bemusterung getrennt messen und eine Basisverteilung erstellen. In der Serie dieselben Positionen regelmäßig auf gerichtete Drift prüfen. So wird beginnende Unbalance früher erkannt und die Materialfreigabe an reales Werkzeug, Konditionierung und Prüfverfahren gebunden.