Как устранить разброс поверхностного сопротивления антистатического PP при многогнездном литье: DGK-PP KJD789R-A1
При многогнездном литье антистатического PP один цикл может дать детали с заметно разным сопротивлением, поскольку каждое гнездо имеет собственную длину потока, сдвиг и охлаждение. В статье показано, как DGK-PP KJD789R-A1 сочетает устойчивую к процессу рецептуру с контролем каждого гнезда.
FAQ для покупателей и инженеров
Вопросы, которые инженеры часто задают по этому маршруту материала
Почему четыре гнезда одного цикла дают разное сопротивление?
Для каждого гнезда различаются длина и повороты потока, давление, история сдвига и охлаждение. Они меняют ориентацию и связность антистатической фазы, поэтому контролируют каждое гнездо и каждую точку.
Какой диапазон сопротивления принимать для DGK-PP KJD789R-A1?
Литой SMT-лоток в этой статье валидирован в области 10⁹–10¹⁰ Ом. До утверждения покупатель и DEYU фиксируют образец, кондиционирование, электроды и окно приемки в единой спецификации.
Какие параметры литья проверять сначала?
Начните с сушки 85°C в течение 4–5 ч, цилиндра 195–210°C, формы 70–80°C, средней или низкой скорости впрыска и сбалансированного заполнения. Не применяйте разделительную смазку: ее изолирующая пленка завышает и искажает сопротивление.
Как контролировать сопротивление гнезд в серии?
На пробном литье измерьте одинаковые точки каждого гнезда и создайте базовую карту. В серии ведите отдельно среднее, размах и CV каждого гнезда, чтобы вовремя обнаружить изменение канала, вентиляции или температурной зоны.
1. Причины неоднородности сопротивления при многогнездном литье антистатического PP
Неоднородность поверхностного сопротивления многогнездных деталей из антистатического PP возникает из-за потери контроля над функциональной антистатической фазой при заполнении. Сам PP антистатической функции не дает: каналы отвода заряда формируют распределенные в матрице компоненты. Сопротивление обычного PP может превышать 10¹⁶ Ом, поэтому модификацией готовую деталь вводят в согласованный статически рассеивающий диапазон, обычно внутри более широкого интервала 10⁶–10¹¹ Ом.
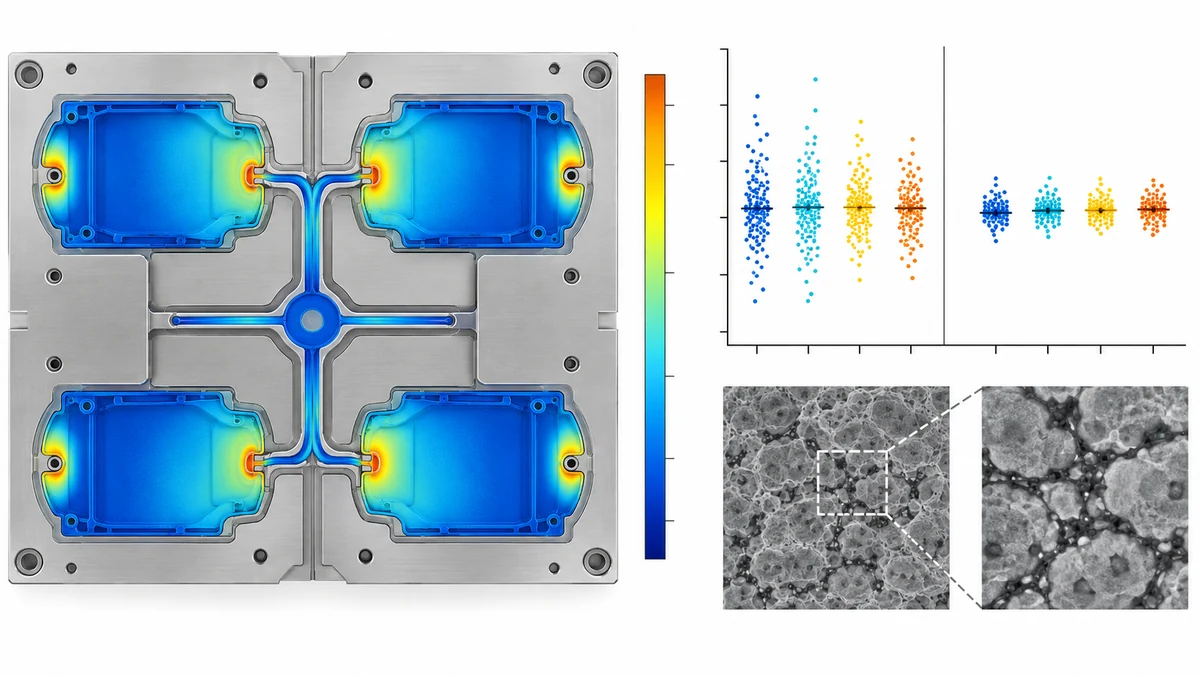
В многогнездной форме расплав идет от литника по нескольким уровням каналов и входит в гнезда через разные длины, повороты и изменения сечения. Поэтому каждое гнездо получает собственную историю сдвига и нагрева. Плотность распределения и морфология антистатической фазы меняются, что проявляется заметным разбросом сопротивления между гнездами.
Физический механизм конкретнее простого разброса партии. Участки одной детали могут отличаться на один-два порядка, а линия спая способна разорвать сеть отвода заряда и создать локально высокое сопротивление. Направление разницы от литника к концу потока зависит от процесса: в одной системе концентрация фазы снижает сопротивление у литника, а в другой сильный сдвиг и замороженная ориентация повышают его. Приемку определяет фактическая карта детали, а не универсальное правило.
Антистатический PP является многофазным композитом. Матрица и функциональная фаза различаются термостабильностью, течением и реакцией на диспергирование. При сдвиге функциональная фаза ориентируется, мигрирует или деформируется. Холодная форма слишком быстро замораживает поверхностный слой, связность сети падает, сопротивление и анизотропия растут. Разница температур между гнездами усиливает эффект.
2. Материальный маршрут: логика рецептуры KJD789R-A1
DGK-PP KJD789R-A1 разработан для многогнездного литья так, чтобы сохранить перерабатываемость PP и одновременно создать антистатическую сеть с повышенной терпимостью к колебаниям сдвига и температуры.
ПТР составляет 7 г/10 мин при 230°C/2,16 кг: это среднетекучий литьевой PP, сочетающий заполнение и прочность расплава. В окне цилиндра 195–210°C и при форме около 70°C течение остается стабильным. Так исключается избыточная миграция функциональной фазы при слишком низкой вязкости и недолив удаленных гнезд при слишком высокой.
Модуль изгиба 1790 МПа находится на среднем-высоком уровне для PP и обеспечивает жесткость лотков и оборотной тары. Ударная вязкость по Шарпи без надреза 40 кДж/м² и по Изоду с надрезом 7,2 кДж/м² дает тонкостенной детали достаточную прочность при извлечении. HDT 93°C при 0,45 МПа покрывает обычные условия электронной сборки и хранения.
Сопротивление антистатического PP нельзя зафиксировать одной рецептурой. Значения TDS получают на стандартных образцах; распределение реальной детали зависит от чувствительности состава к процессу. Цель KJD789R-A1 — удержать эту чувствительность в приемлемом для проекта окне.
3. Процессный маршрут: контроль от сушки до извлечения
Для равномерного сопротивления многогнездная форма требует такого же внимания к процессу, как и к рецептуре.
Сушка
Рекомендуется сушить KJD789R-A1 при 85°C 4–5 часов. Сам PP мало впитывает воду, но функциональные компоненты могут быть чувствительны к влаге. Следовая вода испаряется в расплаве и создает микропустоты на границе фазы и матрицы, разрывая пути заряда и повышая локальное сопротивление. Строгая сушка — первый контроль стабильности гнезд и партий.
Температурное окно
Цилиндр 195–210°C соответствует обычной переработке PP. Перегрев может разрушать цепи, снижать вязкость и ослаблять сдвиговое диспергирование; недогрев повышает вязкость и ухудшает удаленное заполнение. Форма 70°C сравнительно горячая для PP и дает ориентированной фазе время восстановить связные пути после заполнения. В приведенном случае при настройке применяли 70–80°C.
Баланс многогнездного заполнения
Баланс заполнения — главная переменная. При дисбалансе одни гнезда недолиты, другие перепрессованы, что меняет конечное состояние антистатической фазы. На первой пробе измеряют заданные точки каждого гнезда и подтверждают единый согласованный порядок сопротивления. При аномально высоком значении сначала проверяют полноту заполнения, ограничение канала, вентиляцию и местную температуру формы.
Извлечение и последующая обработка
Разделительную смазку применять нельзя. Изолирующая пленка экранирует антистатический отклик, ложно завышает измерение и при неравномерном нанесении увеличивает разницу между гнездами.
4. Серийная проверка: многогнездные антистатические SMT-лотки
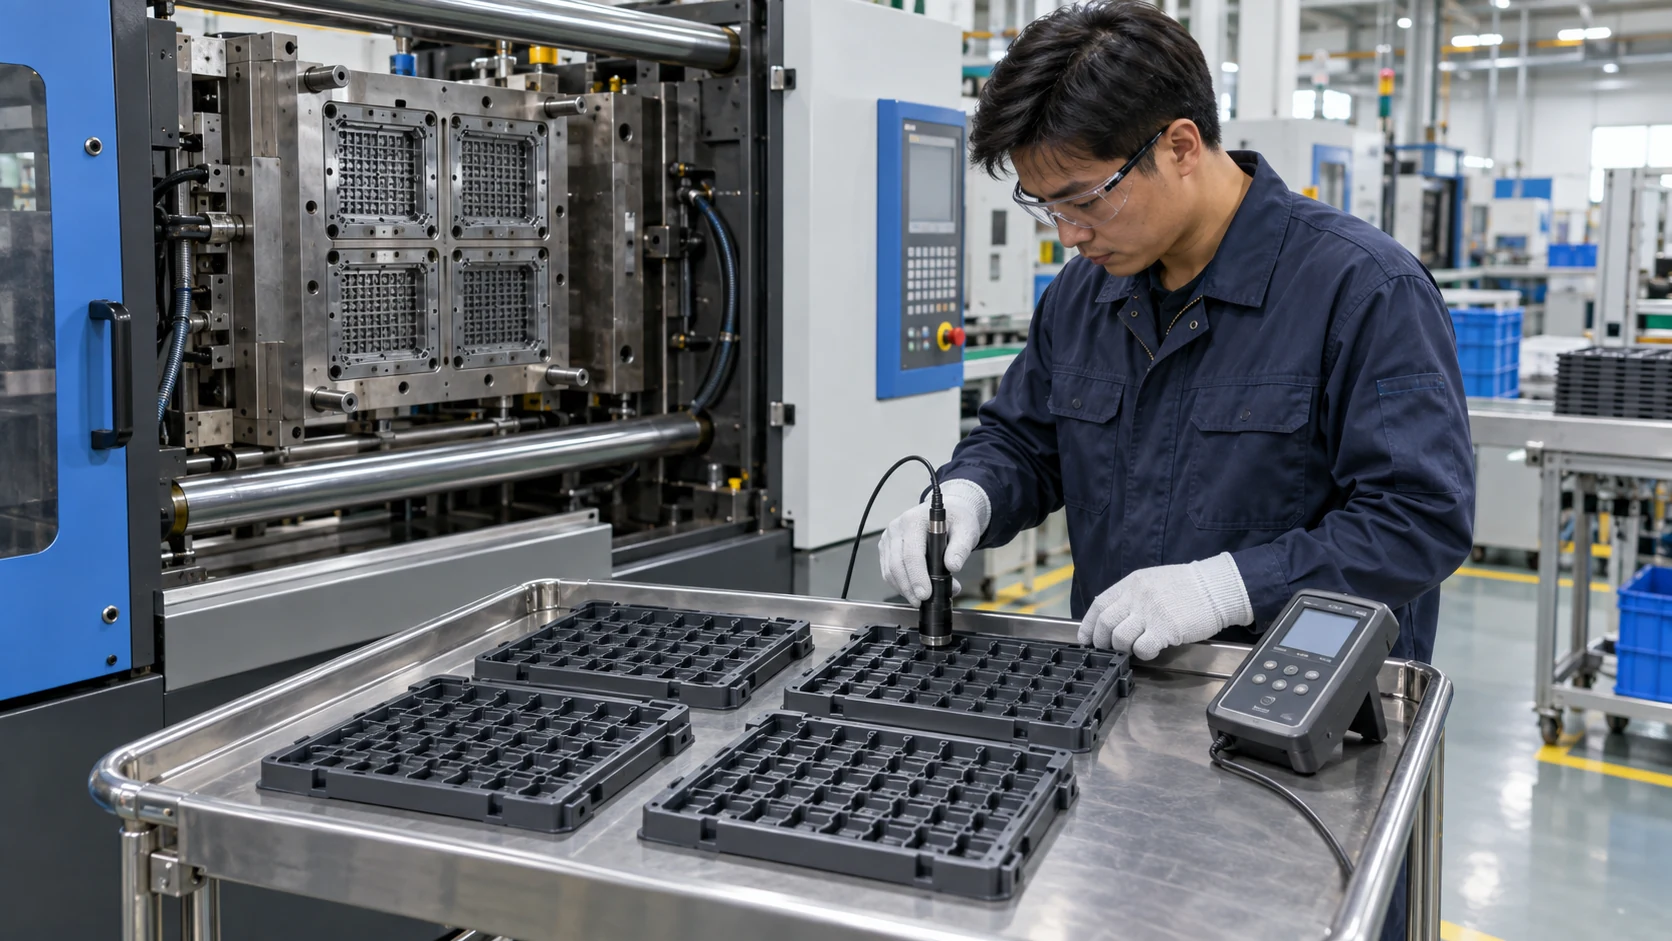
SMT-производитель в Восточном Китае использовал DGK-PP KJD789R-A1 для лотков со стенкой 1,8 мм в четырехгнездной форме. Лотки работают на автоматической линии и многократно контактируют с захватами и конвейерами; в сухой сезон неконтролируемый заряд может достигать нескольких тысяч вольт.
При пробе на лотках из каждого гнезда измеряли пять точек. У литника получили 1,5 × 10¹⁰ Ом, среднее четырех удаленных углов — 4,2 × 10⁹ Ом. Литниковая зона была примерно на половину порядка выше, общий CV составлял около 28%.
Такое направление соответствует этой форме: у литника сдвиг сильнее, функциональная фаза больше ориентирована, а связность охлажденной сети ниже. Заказчик принял общий CV ниже 30% именно для этой четырехгнездной тонкостенной программы; это не универсальный предел для всех изделий.
После 48 ч при 12% RH сопротивление выросло с 3,8 × 10⁹ до 8,5 × 10⁹ Ом, сохранив порядок. После 50 протирок спиртом оно выросло с 4,1 × 10⁹ до 5,6 × 10⁹ Ом, то есть примерно на 0,15 порядка. Данные показывают ограниченную чувствительность к влажности и протирке в этих условиях, но не доказывают полную независимость от любой среды.
В трех последовательных партиях брали по пять деталей. Средние составляли 3,5 × 10⁹, 4,2 × 10⁹ и 3,8 × 10⁹ Ом, а внутрипартийные CV — 18%, 22% и 20%. Партии оставались в одном порядке и выполнили требование проекта SMT-лотка.
Процесс зафиксировали при цилиндре 195–210°C, форме 70–80°C и средней-низкой скорости впрыска. Сечение впуска увеличили для снижения сдвига, а заполнение каждого гнезда проверили, чтобы недолив не создавал аномального сопротивления.
5. Основная логика технического маршрута
Подход DEYU можно свести к снижению чувствительности на стороне материала и контролю переменных на стороне процесса.
Цель материала — не минимальное сопротивление в одной точке, а сеть, терпимая к разумным изменениям сдвига и температуры. ПТР 7 г/10 мин и модуль 1790 МПа уравновешивают заполнение, стабильность расплава и жесткость детали. Цель процесса — не слепое копирование параметров, а контроль сушки, температуры, баланса и извлечения ради сохранения сети.
Для каждой многогнездной программы на пробном литье измеряют гнезда независимо и создают базовое распределение. В серии те же позиции периодически контролируют на направленный дрейф. Такой подход выявляет ранний дисбаланс раньше единственного общего измерения и связывает приемку материала с реальной формой, кондиционированием и методом испытания.